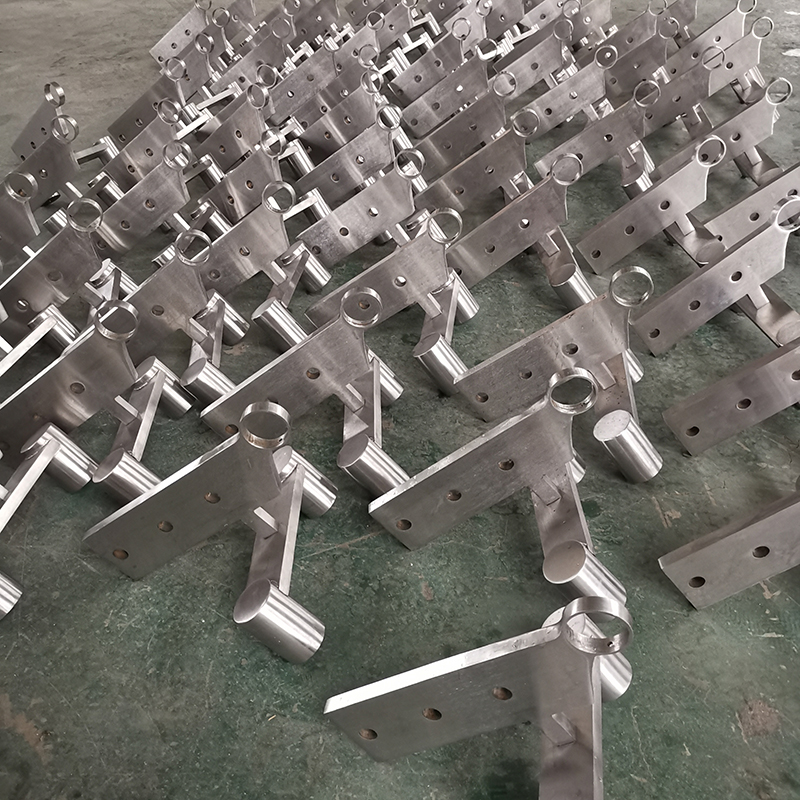
不锈钢异型制品的定制加工 从需求到成品的专业指南
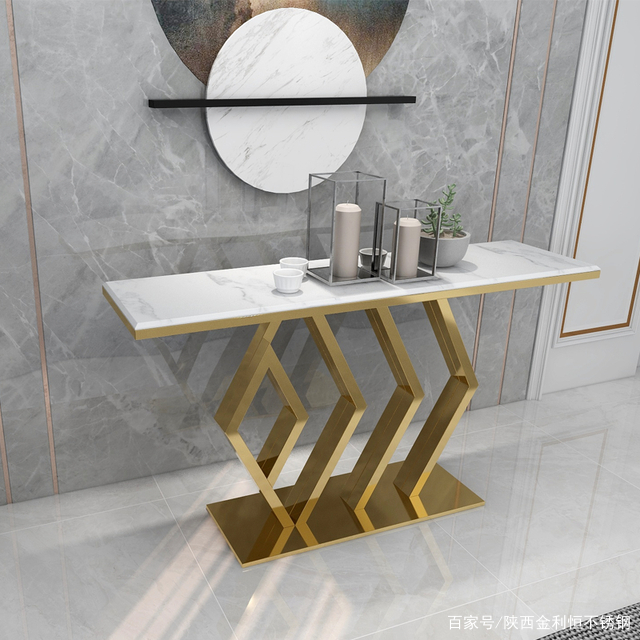
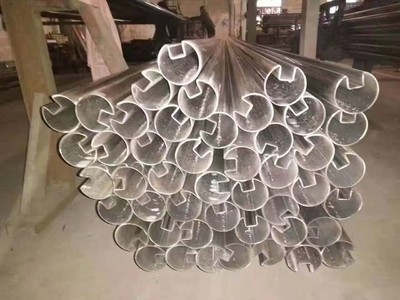
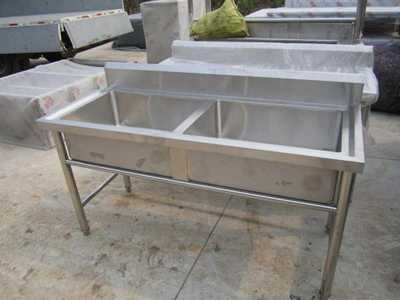
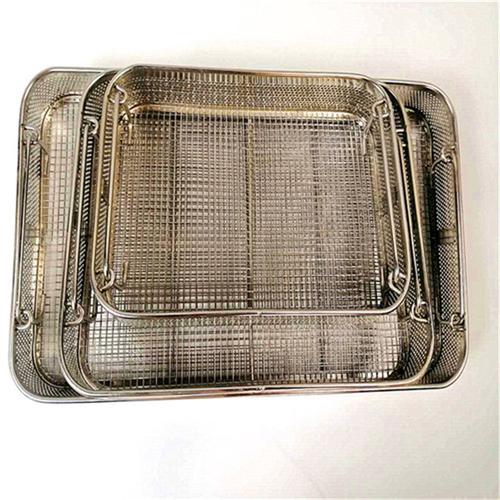
不锈钢异型制品因其优异的耐腐蚀性、高强度及美观性,在建筑装饰、食品机械、化工设备、医疗器械等领域得到广泛应用。与标准件不同,异型制品需要根据具体使用场景进行定制加工,涉及设计、选材、成型、焊接、表面处理等多道工序。本文将系统介绍不锈钢异型制品定制加工的关键流程与注意事项,帮助需求方高效获得理想产品。
一、明确需求与设计沟通
定制加工的第一步是准确表达需求。客户应提供制品的用途、工作环境(如接触介质、温度、受力情况)、外形尺寸、公差要求及表面状态。若已有图纸或3D模型,可直接提供给加工方;若无,则需与工程师共同确定结构方案。设计时需考虑不锈钢的加工特性,如折弯回弹、焊接变形等,避免过于复杂的异形结构导致成本激增。
二、材质选择
常用的不锈钢牌号包括304、316、316L、321、310S等。304性价比高,适用于一般耐蚀场景;316含钼,耐氯离子腐蚀,适合海边或化工环境;316L低碳,焊接后耐晶间腐蚀;310S耐高温。客户应根据实际工况选择,不要盲目追求高价材质。同时需明确板材、管材、棒材或锻件等原料形态。
三、成型工艺
异型制品的成型方法主要有:
1. 切割:激光切割、 plasma切割、水刀切割,用于下料。
2. 折弯:数控折弯机加工角度和弧度。
3. 冲压:适合批量小、形状复杂的薄板件。
4. 旋压:用于圆形、锥形等回转体异型件。
5. 焊接:手工电弧焊、氩弧焊、激光焊,根据精度要求选择。
6. 机加工:车、铣、钻、镗等,用于精确尺寸的零部件。
对于复杂异型件,常采用“分段成型+组焊”的方式,需设计合理的工装夹具控制变形。
四、表面处理
表面处理不仅影响美观,还决定耐蚀性和清洁度。常见方式有:
- 拉丝:形成亚光纹理,掩盖轻微划痕。
- 镜面:抛光至8K,用于装饰或卫生要求高的场合。
- 喷砂:均匀哑光,用于防眩光或增加涂层附着力。
- 电解抛光:提高耐蚀性,适合食品医疗。
- 钝化:去除焊接氧化皮,恢复耐蚀性。
客户需说明使用环境,如室内装饰可选拉丝,户外或腐蚀环境建议钝化+喷砂。
五、质量控制
定制加工过程中应重点关注:
- 尺寸精度:使用卡尺、三坐标测量仪检测。
- 焊缝质量:无裂纹、气孔、咬边,必要时进行酸洗钝化。
- 表面缺陷:无划伤、凹坑、色差。
- 材质证明:要求加工方提供材质报告,必要时可做光谱分析。
建议客户在批量生产前先确认样品,避免批量报废。
六、成本与交期
定制成本受材质、复杂度、数量、表面要求、公差等级影响。通常数量越多,单件成本越低。但异型件模具或工装费用需分摊。交期取决于加工工序和排队情况,简单件3-7天,复杂件2-4周。建议客户预留缓冲时间,并与加工方保持沟通。
七、选择加工商的要点
优秀的不锈钢异型制品加工商应具备:
- 完整设备链:切割、成型、焊接、机加、表面处理。
- 技术团队:能提供设计优化建议。
- 质量体系:如ISO9001。
- 案例经验:有类似行业制品加工史。
- 沟通顺畅:能快速响应修改。
不锈钢异型制品定制加工是一项系统性工程,从设计到成品需要多方协作。客户明确需求、合理选材,加工方精准成型、严格品控,才能交付满意的产品。建议在项目初期即引入加工方参与,以降低试错成本。随着智能制造的发展,数字化设计与柔性加工将让异型定制更加高效、精准。
如若转载,请注明出处:http://www.hly8819.com/product/43.html
更新时间:2026-10-03 19:17:41